Лазерная резка металла: как выбрать станок и не ошибиться в эпоху высоких технологий
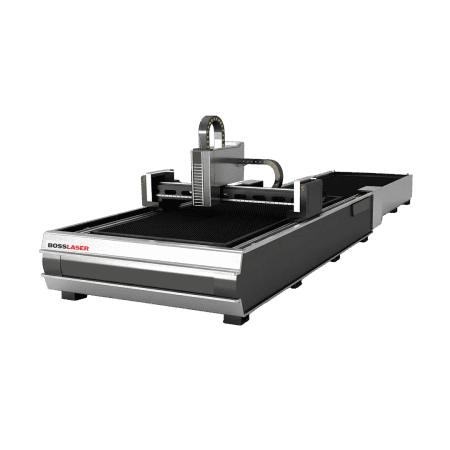
Современное металлообрабатывающее производство невозможно представить без высокоточного оборудования, способного превращать обычный лист стали в сложнейшие детали с ювелирной точностью, и если вы задумываетесь об оснащении своего цеха или модернизации существующей линии. Лазерная резка давно перестала быть чем-то футуристическим и превратилась в стандарт индустрии, позволяющий предприятиям отказываться от громоздких штампов и дорогостоящей оснастки в пользу гибкого цифрового производства, где любая идея может быть реализована за считанные часы. В этой статье мы подробно разберем, как устроены эти машины, какие типы источников излучения существуют сегодня на рынке, на что реально стоит смотреть при выборе и как избежать типичных ошибок, которые совершают новички при закупке дорогостоящего промышленного оборудования.
Многие предприниматели и главные инженеры сталкиваются с дилеммой: брать проверенную классику или рисковать с новейшими разработками, ведь рынок насыщен предложениями с самыми разными характеристиками и ценовыми диапазонами. Важно понимать, что станок для лазерной резки — это не просто «железо», а сложный комплекс оптики, механики и программного обеспечения, где каждый элемент влияет на конечную себестоимость детали и скорость окупаемости инвестиций. Мы поговорим о том, как мощность источника коррелирует с толщиной реза, почему скорость перемещения портала иногда важнее чистой мощности лазера, и как система управления может сделать работу оператора либо мучением, либо удовольствием. Наша цель — дать вам полную картину рынка, чтобы вы могли принять взвешенное решение, основанное на фактах и реальном опыте эксплуатации, а не только на маркетинговых буклетах продавцов.
Принцип работы и физика процесса: что происходит внутри станка
Чтобы грамотно выбирать оборудование, нужно хотя бы на базовом уровне понимать физику процесса, ведь лазерная резка — это не магия, а строго контролируемый термический процесс взаимодействия концентрированного светового потока с материалом. Суть метода заключается в фокусировке луча высокой энергии на поверхности металла, что приводит к мгновенному нагреву, плавлению и испарению материала в зоне воздействия, при этом вспомогательный газ под высоким давлением выдувает расплав из зоны реза, формируя чистую кромку без грата и деформаций. Именно сочетание параметров луча (мощность, плотность энергии, длина волны) и характеристик газового потока определяет качество реза, его шероховатость, ширину и зону термического влияния, которую так важно минимизировать для сохранения свойств металла.
В отличие от механической резки, где инструмент изнашивается и требует замены, лазерный луч является «бесконтактным инструментом», который не тупится и сохраняет свои геометрические параметры на протяжении тысяч часов работы, если оптическая система настроена корректно. Это обеспечивает феноменальную повторяемость результатов: первая деталь и тысячная деталь будут идентичны с точностью до сотых долей миллиметра, что критически важно для серийного производства и сборки сложных узлов. Однако эта стабильность достигается только при условии качественного охлаждения, чистоты защитных стекол и правильной калибровки сопла, поэтому понимание внутренних процессов помогает оператору вовремя заметить отклонения и предотвратить брак еще до того, как он станет массовым.
Особое внимание стоит уделить роли ассистирующих газов, так как именно они часто становятся узким местом в производительности, о котором забывают упомянуть в красивых презентациях. Кислород используется для резки углеродистых сталей, поддерживая экзотермическую реакцию горения металла, что позволяет резать большие толщины даже при относительно небольшой мощности лазера, но оставляет оксидную пленку на кромке. Азот же применяется для получения чистой, блестящей кромки без окисления, что необходимо для последующей порошковой покраски или гальваники, но требует значительно больших расходов газа и давления, особенно на толщинах свыше 3-4 мм. Понимание этой химии процесса позволит вам правильно планировать логистику газового снабжения и рассчитывать реальную себестоимость резки разных материалов.
Типы лазерных источников: волоконные против CO2 и новые тренды
Долгое время на рынке доминировали газовые CO2-лазеры, которые были универсальными солдатами, способными резать и металл, и оргстекло, и дерево, но сегодня в сегменте металлообработки произошла настоящая революция, связанная с повсеместным внедрением волоконных (fiber) источников. Волоконные лазеры обладают длиной волны около 1,06 мкм, которая поглощается металлами в разы лучше, чем излучение CO2-лазеров (10,6 мкм), что обеспечивает более высокий КПД, меньшее энергопотребление и возможность резать высокоотражающие материалы вроде меди, латуни и алюминия без риска повреждения оптики обратным отражением. Кроме того, волоконные источники практически не требуют обслуживания: в них нет зеркал, газовых смесей для генерации луча и сложных систем прокачки, что радикально снижает эксплуатационные расходы и простои оборудования.
Тем не менее, списывать CO2-лазеры со счетов полностью было бы ошибкой, особенно если ваше производство предполагает обработку неметаллических материалов или специфические задачи по резке толстой нержавеющей стали, где качество кромки у традиционных технологий все еще остается эталонным. Газовые лазеры обеспечивают более мягкий и равномерный рез на больших толщинах, меньше склонны к образованию грата и дают лучшую шероховатость поверхности на срезах свыше 15-20 мм, хотя и проигрывают в скорости на тонколистовом металле. Выбор между этими двумя технологиями должен базироваться не на моде, а на анализе вашего портфеля заказов: если 90% ваших задач — это конструкционная сталь до 12 мм, то fiber-лазер будет безальтернативным лидером по экономике, но для мультидисциплинарного цеха комбинация обоих типов может оказаться оптимальной стратегией.
Отдельно стоит упомянуть набирающие популярность технологии зеленых и синих лазеров, которые открывают новые горизонты в обработке цветных металлов с высочайшей отражательной способностью. Зеленый лазер с длиной волны 0,53 мкм поглощается медью и золотом в десятки раз эффективнее инфракрасного излучения, что позволяет получать идеальные швы и резы там, где обычные волоконники просто не справляются или работают нестабильно. Пока такие системы остаются нишевыми и дорогими решениями, ориентированными преимущественно на электронику и ювелирную промышленность, но технологический прогресс движется быстро, и через несколько лет они могут стать доступнее для широкого круга производителей, поэтому следить за этим направлением стоит уже сейчас.
Сравнительная таблица характеристик основных типов лазеров
| Параметр сравнения | Волоконный лазер (Fiber) | Газовый лазер (CO2) | Зеленый лазер (Green) |
|---|---|---|---|
| Длина волны | 1,06 мкм | 10,6 мкм | 0,53 мкм |
| КПД системы | 30-40% | 8-12% | 15-20% |
| Обслуживание источника | Минимальное | Регулярное (газы, зеркала) | Среднее |
| Резка меди и латуни | Ограниченная (нужна защита) | Плохая | Отличная |
| Качество кромки на толщине >15мм | Хорошее | Отличное | Не применяется |
| Энергопотребление | Низкое | Высокое | Среднее |
| Стоимость часа работы | Низкая | Высокая | Высокая |
Ключевые технические характеристики: на что смотреть помимо мощности
Самая распространенная ошибка при выборе станка — фиксация исключительно на мощности источника излучения, будто это единственный показатель эффективности, хотя на практике 6 кВт с плохой динамикой портала могут проигрывать 3 кВт с линейными приводами и качественной головой. Мощность определяет максимальную толщину реза и скорость пробивки, но производительность в реальном производстве складывается из множества факторов: скорости позиционирования, ускорений осей, времени смены паллет, скорости обработки контуров и эффективности алгоритмов раскроя. Станок, который режет прямую линию со скоростью 100 м/мин, но тратит секунды на разгон и торможение на каждом отверстии, окажется медленнее конкурента с меньшей максимальной скоростью, но лучшей динамикой при работе с деталями сложной формы и перфорацией.
Крайне важным параметром является качество оптической системы и режущей головы, ведь именно этот узел непосредственно формирует пятно фокусировки и управляет положением фокуса в пространстве. Современные головы с автоматической регулировкой фокусного расстояния и коллимации позволяют мгновенно переключаться между режимами резки разных толщин без участия оператора, что исключает человеческий фактор и ускоряет переналадку. Наличие датчиков контроля высоты сопла, защиты от столкновений и систем мониторинга состояния защитного стекла — это не роскошь, а необходимость для бесперебойной работы, так как одна авария может стоить десятки тысяч долларов ремонта и дней простоя. Обязательно уточняйте, какая именно голова установлена на станке, есть ли она в свободной продаже и сколько стоят расходные части к ней, потому что некоторые производители используют проприетарные решения, ремонт которых превращается в квест.
Не забывайте про систему ЧПУ и программное обеспечение, которое является мозгом всего комплекса и напрямую влияет на удобство работы и возможности оборудования. Хорошая стойка управления должна обеспечивать интуитивно понятный интерфейс, поддержку современных форматов файлов, встроенные библиотеки технологий резки для разных материалов и толщин, а также функции удаленной диагностики и обновления. Некоторые производители предлагают собственные CAM-системы с продвинутыми алгоритмами нестинга, обхода препятствий и управления мощностью в углах, которые могут сэкономить до 15-20% материала и времени по сравнению с универсальным ПО. Проверьте совместимость с вашим существующим софтом, возможность импорта/экспорта заданий и наличие русскоязычной поддержки, потому что обучение персонала на иностранном интерфейсе может затянуться на месяцы и привести к дорогостоящим ошибкам на старте.
Чек-лист параметров для оценки производительности
- Динамика осей: смотрите не на максимальную скорость холостого хода, а на рабочие ускорения (G) и время выхода на режим, особенно для осей Z и поворотных устройств.
- Точность позиционирования: различайте заявленную точность и повторяемость; для качественного раскроя важна именно повторяемость в пределах ±0,03 мм на всем поле.
- Система смены столов: время обмена паллет должно быть минимальным (8-15 секунд), иначе простой лазера во время загрузки сведет на нет преимущества высокой скорости резки.
- Емкость магазина сопел: автоматическая смена сопел разного диаметра экономит время оператора и исключает ошибки при переходе с кислорода на азот.
- Система фильтрации: мощность вытяжки должна соответствовать максимальной производительности резки, иначе загрязнение оптики и цеха неизбежно.
- Защита корпуса: наличие полного кожуха с безопасным стеклом класса 1 обязательно для защиты персонала и соответствия нормам охраны труда.
Экономика владения: считаем реальную стоимость детали
При покупке станка многие смотрят только на ценник в коммерческом предложении, забывая, что первоначальная стоимость составляет лишь вершину айсберга общих затрат на протяжении жизненного цикла оборудования. Реальная экономика определяется стоимостью часа работы, которая включает электроэнергию, расходные материалы (сопла, линзы, газы), амортизацию источника, зарплату оператора и затраты на обслуживание. Волоконный лазер может стоить дороже аналогичного CO2-станка при покупке, но за счет в 3-4 раза меньшего потребления электричества и отсутствия регулярных закупок лазерных газов и зеркал окупается быстрее, особенно при двухсменной работе. Всегда просите поставщика предоставить детальный расчет стоимости часа резки для ваших конкретных материалов и толщин, а не абстрактные цифры из паспорта.
Расходные материалы — это скрытая статья расходов, которая может составлять до 30% операционных затрат, и здесь кроется множество нюансов, зависящих от конструкции оборудования. Одни станки требуют замены защитного стекла каждые 4-8 часов работы, другие ходят неделями благодаря эффективной системе продувки и защиты; одни используют стандартные сопла, доступные у любого поставщика, другие — уникальные дорогие комплектующие с долгим сроком поставки. Уточните ресурс каждого расходника в реальных производственных условиях, а не в идеальных лабораторных тестах, и посчитайте годовые затраты на них. Также важно узнать стоимость и сроки поставки запчастей после окончания гарантии: некоторые бренды демпингуют при продаже, но потом задирают цены на сервис и запчасти, делая эксплуатацию экономически невыгодной.
Энергоэффективность становится все более значимым фактором в условиях роста тарифов на электричество и ужесточения экологических требований. Современный волоконный лазер мощностью 3 кВт потребляет из сети около 10-12 кВт в режиме резки, тогда как аналогичный по возможностям CO2-станок может тянуть 30-40 кВт с учетом чиллера и компрессора. За год непрерывной работы разница в счетах за электричество может составить сотни тысяч рублей, что существенно влияет на маржинальность продукции. Кроме того, учитывайте требования к инфраструктуре: некоторым станкам нужны отдельные трансформаторы, усиленные полы, специальные системы вентиляции и заземления, подготовка которых тоже стоит денег и времени. Комплексный подход к расчету TCO (Total Cost of Ownership) поможет избежать неприятных сюрпризов и выбрать действительно выгодное решение.
Выбор конфигурации под конкретные производственные задачи
Универсального станка, идеально подходящего для всех задач, не существует, поэтому выбор конфигурации должен начинаться с глубокого анализа вашего текущего и планируемого портфеля заказов. Если вы занимаетесь преимущественно резкой тонколистовой стали до 3 мм для производства корпусов, дверей или декоративных элементов, то приоритетом должна быть высокая динамика и скорость позиционирования, а не избыточная мощность источника; здесь отлично подойдут модели 1,5-3 кВт с линейными приводами и легким порталом. Для предприятий тяжелого машиностроения, работающих с листами 20-40 мм, наоборот, критична стабильность процесса на больших толщинах, наличие кислородной резки и жесткая станина, компенсирующая температурные деформации, а скорость отходит на второй план. Специализированные задачи вроде резки труб, профилей или трехмерных деталей требуют дополнительных модулей и ротационных осей, которые могут удвоить стоимость базовой машины, но открыть новые рынки сбыта.
Размер рабочего поля — еще один параметр, требующий тщательного расчета, исходя не из максимального размера листа, а из оптимальной карты раскроя и логистики цеха. Стандартные форматы 3000×1500 мм подходят для большинства задач, но если вы регулярно работаете с крупногабаритными изделиями или хотите минимизировать отходы за счет нестинга на больших листах, имеет смысл рассмотреть формат 4000×2000 мм или даже больше. Однако помните, что увеличение поля ведет к росту занимаемой площади, требований к фундаменту, стоимости доставки и монтажа, а также к снижению динамики из-за увеличения массы подвижных элементов. Иногда два станка стандартного формата оказываются эффективнее одного гиганта, обеспечивая гибкость, резервирование мощностей и возможность параллельной обработки разных заказов без простоев на переналадку.
Автоматизация загрузки и выгрузки материала становится ключевым фактором конкурентоспособности, особенно при дефиците квалифицированных кадров и стремлении к круглосуточной работе. Системы автоматической подачи листов, башенные накопители, роботизированные ячейки сортировки и конвейеры удаления отходов позволяют одному оператору обслуживать несколько станков и поддерживать высокий коэффициент использования оборудования (OEE). Но уровень автоматизации должен соответствовать объему производства: для мелкосерийного цеха дорогая башня может окупаться десятилетиями, тогда как простая система смены паллет даст быстрый эффект. Оцените свою номенклатуру, среднее время партии и доступность персонала, прежде чем инвестировать в автоматизацию, и начинайте с малого, оставляя возможность масштабирования в будущем.
Таблица рекомендаций по выбору мощности
| Основной материал и толщина | Рекомендуемая мощность | Приоритетные характеристики | Типичное применение |
|---|---|---|---|
| Сталь до 3 мм, нержавейка до 2 мм | 1,5 — 3 кВт | Высокая динамика, скорость позиционирования | Корпуса, электроника, декор |
| Сталь до 12 мм, нержавейка до 6 мм | 3 — 6 кВт | Баланс скорости и качества, универсальность | Машиностроение, металлоконструкции |
| Сталь до 25 мм, алюминий до 15 мм | 6 — 12 кВт | Стабильность толстого реза, запас мощности | Судостроение, тяжелое машиностроение |
| Сталь свыше 30 мм | 12 — 20+ кВт | Максимальная толщина, качество кромки | Спецтехника, энергетика |
| Медь, латунь, алюминий (тонкие) | 3 — 6 кВт (зеленый/fiber) | Защита от отражений, стабильность | Электротехника, теплообменники |
Техническое обслуживание и обеспечение долговечности оборудования
Покупка станка — это начало долгосрочных отношений с техникой, и срок ее службы напрямую зависит от культуры обслуживания, которую вы выстроите на предприятии. Лазерное оборудование требует дисциплинированного подхода к ТО: ежедневной очистки защитных стекол и проверки сопел, еженедельной смазки направляющих и проверки фильтров, ежемесячной калибровки осей и диагностики систем охлаждения. Пренебрежение этими простыми процедурами приводит к накоплению мелких проблем, которые однажды выливаются в катастрофический отказ: пыль на линейных направляющих вызывает их износ и потерю точности, загрязненное стекло перегревается и трескается, забитый фильтр вытяжки снижает качество реза и загрязняет оптику. Создайте четкие регламенты, журналы учета и назначьте ответственных лиц, потому что техника любит порядок и отвечает на заботу надежной работой.
Особое внимание уделите условиям эксплуатации, так как лазерные станки крайне чувствительны к температуре, влажности и запыленности окружающей среды. Оптимальный диапазон температур обычно составляет +18…+25°C с влажностью не более 60%, причем резкие перепады недопустимы из-за риска конденсата на оптике и электронных компонентах. Система охлаждения должна быть замкнутой, с использованием дистиллированной воды или специального антифриза, и иметь защиту от замерзания зимой и перегрева летом. Помещение должно быть оборудовано приточно-вытяжной вентиляцией и системой фильтрации воздуха, чтобы абразивная металлическая пыль не оседала на прецизионных механизмах. Инвестиции в подготовку цеха всегда окупаются снижением количества поломок и продлением межсервисных интервалов.
Кадровый вопрос не менее важен технического: даже самый совершенный станок в руках неквалифицированного оператора превращается в груду дорогого металла. Обучение персонала должно включать не только основы управления, но и понимание физики процесса, диагностику неисправностей, правила техники безопасности и культуру бережного обращения. Отправляйте операторов на курсы повышения квалификации, приглашайте специалистов поставщика для аудита процессов, создавайте базу знаний с описанием типовых проблем и решений. Мотивируйте сотрудников за выявление потенциальных проблем на ранних стадиях, а не только за объем выпуска, потому что предотвращенная авария экономит больше, чем перевыполненный план. Помните, что люди — это самый важный актив в технологической цепочке, и инвестиции в их развитие дают самый высокий возврат.
Будущее технологий и перспективы развития отрасли
Индустрия лазерной резки продолжает развиваться семимильными шагами, и то, что казалось фантастикой пять лет назад, сегодня становится стандартом. Одним из главных трендов является интеграция искусственного интеллекта и машинного обучения в системы управления, когда станок самостоятельно адаптирует параметры резки в реальном времени, распознает дефекты материала, прогнозирует износ компонентов и оптимизирует маршруты обработки без вмешательства человека. Камеры компьютерного зрения контролируют процесс реза, обнаруживают прожоги и недопропилы, автоматически корректируя мощность и скорость, что снижает процент брака до минимума. Цифровые двойники позволяют симулировать процессы резки еще до запуска производства, выявляя коллизии и оптимизируя технологию виртуально, что сокращает время подготовки новых изделий в разы.
Другое перспективное направление — развитие гибридных технологий, сочетающих лазерную резку с другими операциями в одном рабочем цикле: сваркой, маркировкой, гибкой или очисткой. Такие многофункциональные центры устраняют необходимость перемещения деталей между участками, сокращают незавершенное производство и повышают общую эффективность завода. Аддитивные технологии тоже начинают интегрироваться с субтрактивными, позволяя выращивать элементы на готовых деталях или ремонтировать изношенные компоненты лазерной наплавкой. Границы между различными видами обработки стираются, и будущее принадлежит гибким производственным ячейкам, способным выполнять полный цикл изготовления изделия от заготовки до готовой детали в рамках одной установки.
Экологичность и устойчивое развитие становятся драйверами инноваций, подталкивая производителей к созданию более энергоэффективных и компактных решений. Новые поколения источников излучения отличаются повышенным КПД и возможностью рециклинга тепла, системы фильтрации становятся умнее и экономичнее, а материалы конструкций — легче и прочнее. Тренд на локализацию производства и сокращение логистических плеч стимулирует спрос на компактные станки среднего класса, которые можно разместить в небольших цехах ближе к потребителю. Облачные сервисы и IoT-платформы позволяют управлять парком станков удаленно, собирать статистику эффективности и получать техподдержку в режиме онлайн, демократизируя доступ к передовым технологиям для малого и среднего бизнеса. Будущее лазерной резки — это не только большая мощность, но и большая интеллектуальность, связность и ответственность перед планетой.
Подводя итог всему сказанному, хочется подчеркнуть, что выбор станка для лазерной резки металла — это стратегическое решение, определяющее конкурентоспособность вашего бизнеса на годы вперед. Не гонитесь за рекордными характеристиками на бумаге, а ищите баланс между возможностями, надежностью, стоимостью владения и соответствием вашим реальным задачам. Изучайте отзывы коллег, посещайте выставки и демо-центры, тестируйте образцы своих деталей на разных машинах, задавайте неудобные вопросы поставщикам и требуйте гарантий в договоре. Инвестируйте не только в железо, но и в людей, процессы и инфраструктуру, потому что станок — это лишь инструмент, а результат делает команда профессионалов с правильным подходом. Пусть ваш выбор будет осознанным, а производство — эффективным и прибыльным!